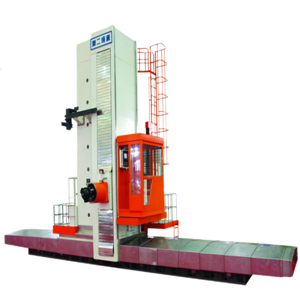
Vì sao hành trình máy không phản ánh đầy đủ toàn bộ câu chuyện trong gia công CNC
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
1. Hành trình máy mô tả phạm vi chuyển động, chứ không phải toàn bộ không gian gia công.
Hành trình trục của máy công cụ chủ yếu cho biết các bộ phận chuyển động của nó có thể di chuyển được bao xa theo một hướng cụ thể.
Ví dụ, hành trình trục X biểu thị khoảng cách di chuyển theo một hướng, trong khi trục Y và trục Z tương ứng với chuyển động theo các hướng khác. Những con số này chắc chắn rất quan trọng đối với người mua vì chúng xác định phạm vi chuyển động cơ bản của máy.
Tuy nhiên, quá trình gia công thực tế không chỉ đơn thuần là việc di chuyển máy dọc theo một trục cho đến khi nó chạm đến đầu kia của phôi.
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
Do đó, hành trình trục nên được hiểu chính xác hơn là một tập hợp các thông số cơ bản mô tả khả năng di chuyển của máy, chứ không phải là định nghĩa hoàn chỉnh về vùng gia công thực tế của nó.
2. Vị trí phôi cũng ảnh hưởng đến diện tích gia công hữu ích.
Bên cạnh kích thước của chính phôi, vị trí của nó trên máy cũng có thể ảnh hưởng đến phạm vi gia công thực tế.
Cùng một chi tiết gia công, khi được đặt ở các vị trí khác nhau, sẽ có mối quan hệ tương đối khác nhau với các bộ phận chuyển động của máy.
Điều này đặc biệt quan trọng khi gia công các chi tiết có kích thước lớn.
Khi chi tiết gia công có kích thước lớn, người mua thường xem xét đầu tiên liệu máy có thể đáp ứng được kích thước tổng thể của nó hay không. Nhưng cần phải xem xét thêm một số câu hỏi khác:
• Cần gia công những vị trí nào trên phôi?
• Các bề mặt cần gia công nằm theo hướng nào?
• Trục chính có thể đạt đến vị trí mục tiêu không?
• Có đủ không gian để dụng cụ tiếp cận không?
• Liệu chuyển động theo các hướng khác nhau có thể bao phủ toàn bộ khu vực gia công thực tế không?
Do đó, việc một chi tiết gia công nằm gọn trong phạm vi di chuyển cơ bản của máy không nhất thiết có nghĩa là tất cả các vị trí gia công cần thiết đều có thể được tiếp cận như mong đợi.
Diện tích gia công thực tế là kết quả của phạm vi chuyển động của máy kết hợp với các yếu tố như vị trí phôi và phương pháp gia công.
Đối với các chi tiết gia công lớn, phương pháp định vị và vị trí các khu vực gia công cần thiết có thể ảnh hưởng đáng kể hơn đến không gian gia công thực tế.
3. Các thao tác gia công khác nhau có yêu cầu về không gian khác nhau.
Ngay cả khi kích thước và vị trí của phôi không thay đổi, các thao tác gia công khác nhau có thể có những yêu cầu khác nhau đối với không gian làm việc của máy.
Ví dụ, phay, doa, khoan và taro đều là những thao tác gia công cơ khí thông thường được xem xét khi đánh giá thiết bị như máy móc.Máy doa CNCTuy nhiên, hướng mà dụng cụ đi vào phôi, vị trí gia công và chuyển động cần thiết không nhất thiết phải giống nhau.
Gia công bề mặt ngoài dễ tiếp cận khác với gia công lỗ bên trong, lỗ sâu hoặc bề mặt nằm ở hướng khác. Những thao tác này đương nhiên đặt ra những yêu cầu khác nhau về không gian có sẵn xung quanh phôi.
Điều này có nghĩa là khi đánh giá một máy công cụ, người mua không nên chỉ tập trung vào quãng đường máy có thể di chuyển. Họ cũng cần xem xét:
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
Do đó, khi đánh giá một máy công cụ như...Máy doa CNCNgười mua không nên chỉ tập trung vào quãng đường mà máy có thể di chuyển.
4. Nhiều thông số chuyển động cùng nhau xác định phạm vi gia công thực tế.
Đối với các máy công cụ CNC có cấu trúc tương đối phức tạp, chỉ nhìn vào các giá trị X, Y và Z vẫn chưa đủ.
Trong quá trình gia công thực tế, các bộ phận chuyển động khác nhau hoạt động cùng nhau để hoàn thành các chuyển động định vị và cấp phôi. Bên cạnh chuyển động trục cơ bản, cần phải xem xét cấu trúc máy để hiểu cách trục chính, dụng cụ và các bộ phận gia công liên quan tiếp cận phôi.
Điều này đặc biệt quan trọng khi gia công các chi tiết lớn. Chi tiết gia công có thể không chỉ được đặt ở trung tâm của không gian gia công thông thường. Các bề mặt gia công khác nhau, vị trí lỗ và hướng gia công đều có thể làm thay đổi đường gia công thực tế.
Do đó, không gian gia công thực tế nên được hiểu là một vùng làm việc được hình thành bởi nhiều phạm vi chuyển động và điều kiện tiếp cận khác nhau, chứ không phải là một chiều dài duy nhất được biểu thị bằng một tham số.
Từ góc nhìn này, các con số khác nhau trong bảng thông số kỹ thuật của máy công cụ không phải là những con số độc lập.
Điều mà người mua thực sự cần hiểu là phạm vi gia công mà các thông số này có thể cung cấp khi được xem xét cùng nhau cho một chi tiết và nhiệm vụ gia công cụ thể, đặc biệt là khi đánh giá các thiết bị như...Máy doa CNCCách thức kết hợp nhiều thông số chuyển động để đạt được cấu hình máy công cụ phù hợp cũng là một yếu tố quan trọng cần xem xét khi lựa chọn thiết bị (xem...).Cấu hình máy công cụ ảnh hưởng đến toàn bộ quy trình gia công như thế nào?).
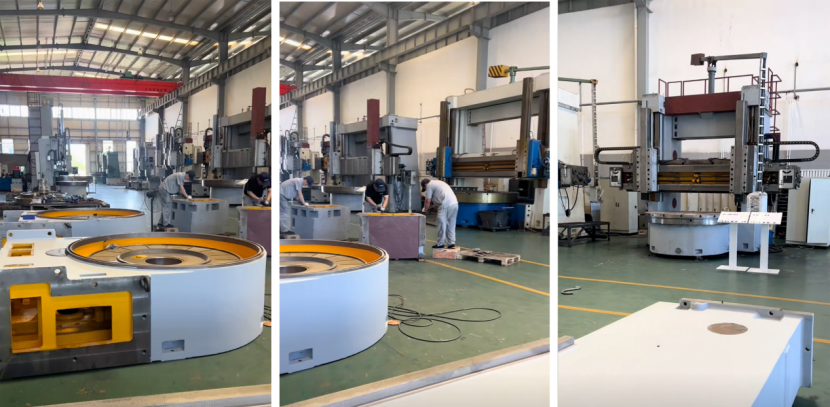
5. Người mua nên hiểu các thông số hành trình của máy như thế nào?
Sau khi hiểu rõ sự khác biệt giữa hành trình máy và diện tích gia công thực tế, người mua có thể đánh giá thông số kỹ thuật máy từ nhiều khía cạnh.
Đầu tiên,Hiểu rõ về chính chi tiết cần gia công. Bên cạnh kích thước tổng thể, điều quan trọng là phải xác định trọng lượng và các vị trí cụ thể cần gia công.
Thứ hai,Xác định các công đoạn gia công cụ thể. Người mua cần xác định xem phôi cần phay, doa, khoan, taro, hay kết hợp nhiều thao tác.
Thứ ba,Cần xem xét liệu các vị trí gia công mục tiêu có thực sự đạt được hay không. Ngay cả khi kích thước phôi nằm trong phạm vi di chuyển cơ bản của máy, vẫn cần xác nhận xem trục chính và dụng cụ có thể đạt được các vị trí yêu cầu một cách hiệu quả hay không.
Cuối cùng,Cần xem xét nhiều thông số cùng lúc. Hành trình trục X, trục Y và trục Z, cùng với các thông số khác liên quan đến chuyển động của máy và quá trình gia công, cần được đánh giá trong bối cảnh cụ thể của phôi và nhiệm vụ gia công.
So với việc chỉ tìm kiếm giá trị hành trình lớn nhất, phương pháp này gần hơn với yêu cầu của quá trình gia công thực tế.
Phần kết luận
Hành trình máy chỉ là một phần của khả năng gia công.
Hãy xem xét trường hợp của ổ trục chính tuabin gió. Các bộ phận này cần gia công rãnh trong và rãnh ngoài, đòi hỏi độ chính xác cao về kích thước và chất lượng bề mặt nhẵn. Trong quá trình gia công gián đoạn các chi tiết thép rèn lớn, sự thay đổi lực cắt có thể dẫn đến rung động và mài mòn dụng cụ. Các thao tác gia công kéo dài tạo ra nhiệt, từ đó có thể ảnh hưởng đến độ ổn định kích thước.
Do đó, khi so sánh các máy công cụ CNC, thay vì chỉ tìm kiếm hành trình trục X, trục Y hoặc trục Z lớn hơn, sẽ hữu ích hơn nếu đặt câu hỏi:
Liệu không gian làm việc thực tế của máy có đủ để bao phủ phôi và các công đoạn gia công cần hoàn thành hay không?
Đối với các chi tiết gia công lớn và phức tạp, câu hỏi này có thể mang ý nghĩa hơn là việc so sánh bất kỳ thông số máy móc đơn lẻ nào.
Nếu bạn có thắc mắc về phạm vi gia công thực tế hoặc cấu hình của máy, vui lòng liên hệ với chúng tôi.Máy doa CNCVui lòng liên hệWaji Đại LiênĐể thảo luận về các yêu cầu gia công cụ thể của bạn.